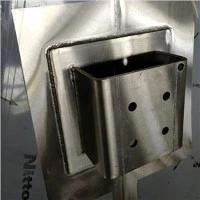
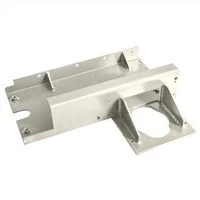
Lisovací díly jsou často vyrobeny z různých oblíbených kovových materiálů, jako je měď, hliník, nerezová ocel, měkká ocel, jako je cívka válcovaná za tepla nebo cívka válcovaná za studena, a proces lisování dílů, známý jako lisování, také nazývaný lis, je proces umístění plochého plechu. kov ve formě polotovaru nebo svitku do lisovacího lisu, kde povrch nástroje a matrice formuje kov do čistého tvaru. Lisování plechu je vyvíjení vnějšího tlaku na různé materiály, jako jsou plechy, kovové trubky, kovové tyče prostřednictvím hydraulických nebo mechanických lisů pomocí razidel, aby se deformovaly a oddělily kovové materiály a získala se struktura designu produktu, která se hodí dutinu formy. Výrobní proces lisování zahrnuje různé výrobní procesy tvarování plechu, jako je děrování pomocí strojního lisu nebo lisu, vysekávání, embosování, ohýbání, lemování a ražení. Tento lisovací proces může být jednostupňová operace, kde každý zdvih lisu vytvoří požadovaný tvar na plechovém dílu nebo by mohl proběhnout v sérii fází, a existuje několik různých lisovacích řešení, jako je progresivní lisování, transferové lisování, čtyřskluzové lisování. nejoblíbenější možnosti lisování používané většinou výrobců lisovacích dílů. Fabmann neposkytuje pouze kovové lisovací díly, ale poskytuje také komplexnípovrchová úprava kovu, takže můžeme být skutečnou společností poskytující komplexní služby pro nákupce lisovacích dílů a dovozce lisovacích dílů.
| Proces lisování dílů |
Lisování kovů, také nazývané lisování, je nízkonákladový vysokorychlostní výrobní proces, který dokáže vyrobit velký objem identických kovových součástí, a toto řešení výroby lisování je vhodné pro krátké i dlouhé výrobní série. Při výběru procesu lisování kovů by společnost lisovacích dílů měla vždy zvážit:
√Jak proces ražení ovlivní funkčnost návrhu
√ Specifické technické požadavky návrhu
√ Doba výroby a hospodárnost
√ Možnosti nářadí
Proces ražení zahrnuje především:
√ Děrování a vysekávání, použití matrice k řezání materiálu do specifických forem
√ Ražba, vytváření vytváří vyvýšený nebo zapuštěný design v plechu
√ Při ražení stiskněte děrovací hrot, abyste pronikli do kovu a výsledkem jsou přesné a opakovatelné ohyby
√ Tažení, razník tlačí část kovu skrz matrici, aby tvaroval plech. Když je hloubka kresbyvětšínež otvor, nazývá se hluboko tažený.
√ Ohýbání, tvarování kovu do požadovaných tvarů, jako je tvar L, V nebo U
√ Obrubování
| Jaké jsou běžné vady lisování plechů? |
Výroba složitých dílů často vyžaduje sérii několika různých kroků a jednoduché díly mohou vyžadovat jeden nebo dva kroky lisování. Nejedná se o složité nebo jednoduché lisovací díly, jsou téměř vystaveny riziku stejných lisovacích vad.
√ Nesprávný tvar prázdného místa
√ Nadměrné ztenčování a ztluštění plechu při tváření
√ Vady tvaru, jako je propad, značkovací čára a vrásky, síla pojiva mohou být nesprávné a nastanou, když selisovací proces vytváří tlakové napětí, které tlačí materiál k sobě, což způsobuje, že se materiál navzájem překrývá.
√ Povrchové vady, jako je hrdlo a praskliny, k nim dochází, protože materiál podvolil a poté se protáhlmez pevnosti v tahu a je také ovlivněna směrem napětí v lisovaném plechu.
√ Odpružení, často způsobené elastickou oblastí křivky napětí-deformace daného materiálu.
√ Nejběžnějším řešením tohoto problému je přehnutí, aby se kompenzoval účinek odpružení.
| Jaké jsou faktory ovlivňující kvalitu lisování kovů? |
√ Lisovací proměnné, podušky a držák polotovaru jsou správně navrženy a plech proudí dovnitř se správnou kontrolou.
√ Pro řízení toku plechu lze použít proměnné nástroje, distanční podložky namontované na držáky polotovarů.
√ Mazání, tok plechu během tvářecích a tažných operací závisí na mazivu, které ovlivňuje třenísíly na rozhraní polotovaru a nástroje, nedostatek maziva nebo použití nesprávného maziva způsobí povrchové vady.
√ Plechový materiál, mez kluzu, pevnost v tahu, rovnoměrné prodloužení a celkové prodloužení surovinyhraje velkou roli při tváření kovů.
√ Tloušťka plechu je nutný základní výpočet pro kontrolu, zda je razicí stroj schopen vyrobit ahladké lisování na tomto materiálu.
| Průmyslová aplikace kovových lisovacích dílů |
Fabmann je profesionální výrobce lisovacích dílů a máme vlastní výrobní zařízení pro řezání kovů, tváření kovů a výrobu nástrojů a naši zkušení inženýři zvolí nejekonomičtější způsob výroby, aby se vyhnuli zbytečným nákladům na nástroje. Všechny naše nástroje jsou navrženy a vyrobeny interně a náš technik otestuje veškeré nástroje během zkušební výroby před zahájením sériové výroby.
Fabmann navíc poskytuje komplexní povrchovou úpravu kovů, jako je pískování, práškové lakování, zinkování, žárové zinkování, sherardizace a lakování, a naše znalosti v oblasti povrchové úpravy poskytnou kupujícím lisovaných dílů tu nejlepší antikorozní ochranu. Naše přizpůsobené kovové lisovací díly slouží různým průmyslovým odvětvím:
√ Potravinářský proces
√ Zemědělství
√ Zemědělství
√ Námořní
√ Úprava vody
√ Konstrukce
√ Infrastruktura
√ Tunel a těžba
√ Telecom
√ Akvakultura

Vlastní lisovací díly

Kovové lisovací díly

Vlastní kovové lisovací díly

Díly pro lisování s práškovým nástřikem

Sheradized razicí díly

Lisovací díly z nerezové oceli

Lisování dílů se závitem

Lisovací díly s navařenou maticí

Hardwarové lisovací díly

Přesné kovové lisovací díly

Lisování plechových dílů

Lisování ocelových dílů

Díly lisovacích raznic

Pozinkované lisovací díly

Pozinkované kovové lisovací díly
Lisovací díly: Kompletní průvodce nákupem
✔ Jaké faktory berou v úvahu kupující a dovozci lisovacích dílů?
✔ Jakou povrchovou úpravu kovů může Fabmann poskytnout pro kovové lisované díly?
✔ Co způsobuje problémy s kvalitou tváření při lisování kovů?
✔ Jaké typy lisovacích strojů se používají při lisování kovů?
✔ Jakou kapacitu mají mechanické a hydraulické lisy Fabmann?
Jaké jsou oblíbené materiály pro lisovací díly?
Oblíbené neželezné kovy jsou hliník, mosaz, bronz a měď a hliník je velmi oblíbeným kovem pro aplikace díky své síle, hmotnosti, odolnosti proti korozi a ceně. Mezi oblíbené železné kovy patří ocel válcovaná za studena, ocel válcovaná za tepla, galvanizovaná ocel, nerezová ocel a ocelové slitiny. Fabmann používá především měkkou ocel, hliník, nerezovou ocel k výrobě všech druhů přesných kovových dílů, nerezových lisovacích dílů, plechových lisovacích dílů, lisovacích ocelových dílů, lisovacích lisovacích dílů, lisovaných obrobených dílů a lisování malých dílů s různou povrchovou úpravou kovů jako je zinkování, práškové lakování, sherardizace a žárové zinkování.
Jaké faktory berou v úvahu kupující a dovozci lisovacích dílů?
Dovozce nebo kupující kovových lisovacích dílů musí zvážit následující faktory:
✔ Mechanická vlastnost plechu
✔ Aplikace kovových lisovacích dílů
✔ Poptávka trhu nebo tržní potenciál, má přímý dopad na výrobce lisování kovových dílů, kteří potřebují zvládnout zvýšenou výrobní kapacitu a také reagovat na nouzové situace, jako jsou časově citlivé objednávky, které jsou pro vaše podnikání zásadní.
✔ Schopnost poskytovat sekundární servis dodavatelem lisovacích dílů a potřebujete znát sekundární služby výrobce a jejich vztah k vašemu projektu. Sekundární služby, jako je odstraňování otřepů, tepelné zpracování, schopnost povrchové úpravy kovů a montážní služby, mohou ušetřit váš čas a peníze.
✔ Flexibilita s objemem, dobrý výrobce lisování kovů by měl být schopen poskytnout flexibilitu, jako je kreativní uspořádání dodávek, schopnost reagovat na výkyvy poptávky a schopnost spolupracovat s vámi na řešení problémů nebo změn od prototypu k výrobě.
✔ Konzistentní kvalita, a to je zásadní perspektiva pro kupující lisovaných dílů, kteří plánují získat zakázkové lisovací díly.
Jakou povrchovou úpravu kovů může Fabmann poskytnout pro kovové lisované díly?
Fabmann poskytuje komplexní povrchové úpravy kovů zahrnující:
✔ Malování
✔ Eloxování
Jaké jsou výhody procesu lisování dílů?
Proces lisování kovů má poměrně málo zřejmých výhod:
✔ Vysoká rychlost výroby, může zpracovávat více dílů a může provádět více než jednu operaci řezání a tváření v jediném zdvihu, což zkracuje dobu výroby.
✔ Vysoká přesnost s vysokou opakovatelností, výrobce kovových lisovacích dílů může vyrábět díly s vysokou konzistencí, pokud jde o rozměr a kvalitu povrchu, a toto výrobní řešení může také provádět řezy a tvary s rozměrovou přesností pro složité lisované díly.
✔ Nízké mzdové náklady, díky plné automatizaci, tento výrobní proces vyžaduje pouze minimální zásahy operátora, který stroj ovládá.
✔ Nízké náklady na údržbu, kovová raznice se během své životnosti snadno udržuje.
Jaké jsou nevýhody lisovacího provozu?
Existuje několik nevýhod lisování:
✔ Vysoké investiční náklady, zahájení operace lisování kovů může být výzvou, protože potřebujete, aby skupina návrhářů a výrobců vytvořila prototypovou formu na základě koncepčního návrhu vyráběného dílu. Kromě toho jsou povinné zkušební výrobní běhy pro ověření lisovacích nástrojů před zahájením sériové výroby.
✔ Drahé nástroje, nástroje jsou vyrobeny z tvrdého a odolného materiálu pro vytvoření hladkého a přesného tvaru nebo řezu a jeho výrobní proces může být nákladný. Kovové lisovací nástroje však mohou vyrobit tisíce dílů, než se opotřebují a potřebují výměnu.
✔ Obtížnost provádění změn na nástrojové matrici, přizpůsobení konkrétních dílů nebo změna konstrukce vyráběných dílů vyžaduje úpravy v matricích z původních nástrojů, což s největší pravděpodobností znamená předělání nového lisovacího nástroje.
Vlastnosti procesu ražení
Obecně platí, že zakázkové lisování kovů je přímočará operace, která může provádět řezání a tváření kovů s vysokou účinností a může také zpracovávat četné díly současně jedním jediným zdvihem lisu. Síla vyvíjená lisem přináší rozměrovou změnu plechu. Proces lisování dílů je klasifikován na základě konfigurace a pořadí nástrojů potřebných k výrobě dílu. V závislosti na složitosti a objemu lisovaných dílů jsou pro kupující lisovacích dílů k dispozici různá lisovací řešení, jako je lisování, složené lisování, transferové lisování a lisování se čtyřmi snímky.Řezání kovůatváření kovůjsou dvě základní operace výroby kovů a tažnost a kujnost jsou mechanické vlastnosti kovu, které mají přímý vliv na operaci výroby kovů. Klíčové výhody lisování kovů jsou vysoká rychlost výroby, vysoká opakovatelnost s přesností, nízké náklady na práci a údržbu.
Jaké jsou typy lisovacích operací?
Raznice jsou klasifikovány na základě konfigurace stanice a operací, které mohou provádět, a hlavní typy jsou:
✔ Jednoduché matrice
✔ Směs zemře
✔ Kombinované matrice
✔ Progresivní matrice
✔ Přenosové matrice.
Pokud potřebujete spolehlivého dodavatele kovových dílů na zakázku, můžete se vždy obrátit na Fabmann, výrobce lisování kovových dílů v Číně, protože máme skupinu zkušených nástrojových a výrobních inženýrů, kteří dokážou navrhnout ekonomické lisovací nástroje a použít nejhospodárnější proces lisování. pro tebe.
Co je operace lisování kovů?
Lisování kovů, také označované jako lisování, je nízkonákladový vysokorychlostní výrobní proces, který dokáže vyrobit velké množství identických dílů pro lisování hardwaru, a je vhodný pro krátké i dlouhé výrobní série. Výrobní proces lisování kovů může sestávat z jednoho nebo více z řady specifičtějších procesů nebo technik níže:
✔ Vysekávání, to je první krok procesu lisování, kterým je rozřezání větších plechů nebo svitků kovu na menší, lépe ovladatelné kusy. Vysekávání se obvykle provádí, když se bude kreslit nebo tvarovat vyražený kovový kus.
✔ Propíchnutí lze provést současně s vysekáváním a vyrazí z plechu potřebné tvary. Používá se pro vytváření štěrbin, otvorů nebo jiných výřezů.
✔ Kreslení je protlačení části kovu skrz matrici, čímž se získá primární tvar součásti. Když je hloubka součásti menší než primární otvor, považuje se to za mělký výkres; díly s hloubkou větší než otvor jsou hluboké tažení.
✔ Ohýbání znamená umístit obrobek na speciálně navrženou matrici a beran tlačí na kov a zajišťuje požadovaný ohyb. Ohýbání se provádí po tažení, protože pokus prorazit již ohnutý kus kovu způsobí deformaci celého dílu.
✔ Ohýbání vzduchem znamená ohýbání úderem do formy, často ve tvaru V. Prostor mezi razníkem a matricí je větší než tloušťka kovu, což má za následek ohyb, který se při uvolnění součásti mírně uvolní.
✔ Dno a ražení, tyto dva procesy ohýbání jsou podobné ohýbání vzduchem, ale používají kdekoli od dvou do třicetinásobku tlaku a materiál je plně vtlačen do těsně přiléhající matrice, což vede k trvalejšímu ohybu.
✔ Tvarování, proces ohýbání podobný ohýbání, ražení a ražení. V jednom kroku vytváří díly s více ohyby, jako jsou U-ohyby nebo V-ohyby.
✔ Štípací ořez je metoda odříznutí kusu z plechu a jeho oddělení od kovového odpadu. Jde o nekonvenční proces: kov se přitlačí k rovnému svislému povrchu. Často, ale ne výhradně, se používá k vyřezávání hlubokých kulatých šálků z plechu.
✔ Lancing, typ řezání kovu používaného k výrobě otvorů nebo štítků, který vytváří požadovaný otvor nebo háček, ale eliminuje shromažďování odpadu nebo sekundární obráběcí krok.
✔ Protahování - povrchová plocha blanku se zvětšuje tahem, bez pohybu hrany blanku dovnitř. Často se používá k výrobě hladkých dílů karoserie automobilů.
✔ Při žehlení se materiál vymačká a zmenší tloušťka podél svislé stěny. Používá se pro plechovky od nápojů a nábojnice.
✔ Redukce a zúžení, používané k postupnému zmenšování průměru otevřeného konce nádoby nebo zkumavky.
Zvlnění, deformace materiálu do trubkového profilu.
✔ Lemování – přeložením okraje přes sebe pro přidání tloušťky. Hrany automobilových dveří jsou obvykle lemovány.
Proč je mazivo důležité pro lisování?
Mazivo nejen chrání nástroj a povrch matrice před poškrábáním nebo zadřením, ale také chrání plech a hotový díl před oděrem stejného povrchu a také usnadňuje elastický tok materiálu, který zabraňuje natržení, roztržení a vráskám. Pro tento druh výrobních operací je k dispozici celá řada maziv, která jsou primárně dostupná v následujících řešeních:
✔ Na bázi rostlinného oleje
✔ Na bázi minerálního oleje
✔ Na bázi živočišného tuku nebo sádla
✔ Na bázi grafitu
✔ Suché filmy na bázi mýdla a akrylu
✔ Syntetická maziva na bázi polymerů známá také jako bezolejová maziva nebo maziva bez oleje.
✔ Lubrikant na vodní bázi
Proč je simulace lisování důležitá?
Simulace tváření lisováním, také nazývaná simulace tváření kovů, je technologie, která počítá proces lisování plechů a dokáže předvídat běžné vady, jako jsou trhliny, vrásky, odpružení a ztenčení materiálu, a je to specifická aplikace ne lineární analýza metodou konečných prvků. Tato technologie má mnoho výhod ve zpracovatelském průmyslu, zejména v automobilovém průmyslu, kde je pro úspěch společnosti rozhodující doba dodání na trh, náklady a štíhlá výroba. Simulace lisování kovů se používá, když si konstruktér plechových dílů nebo výrobce nástrojů přeje vyhodnotit pravděpodobnost úspěšné výroby plechového dílu bez nákladů na výrobu fyzického nástroje nebo přípravku, a umožňuje simulaci jakéhokoli procesu tváření plechového dílu v virtuální prostředí počítače za zlomek nákladů fyzického vyzkoušení. Fabmann používá tuto technologii k ověření a ověření návrhu nástroje před vyrobením jakéhokoli nástroje, aby se zajistilo, že nenastanou žádné neočekávané problémy a aby investovaný čas a peníze přinesly úspěšný výsledek. Navíc nám tato simulační technologie může pomoci velmi rychle vyhodnotit alternativní návrhy nástrojů a optimalizovat jejich díly pro nízkonákladovou výrobu.
Typy operací lisování kovů
Existují především tři typy operací lisování kovů:
✔ Progresivní lisování, plech se odvíjí, přivádí do lisu a prochází různými stanicemi v nástrojích, které provádějí jeden nebo více procesů obrábění kovů, jako je řezání, ohýbání a děrování. Plech zůstává v dopravníkovém systému lisu a díl zůstává po celou dobu procesu spojen ve svém základním pásu a obrobek se zastaví na každé stanici a je transformován formou, když se lis pohybuje dolů. Kovový výlisek se postupně formuje, jak obrobek postupuje přes stanice, a hotový díl je vysunut z plechu v poslední stanici. Musíte vědět, že není vhodný pro díly vyžadující hluboké tažení.
✔ Přenášecí lisování, obrobek se nejprve oddělí od plechu a přenese z jedné lisovací stanice do druhé. Separované materiály lze přenášet do různých lisů, což umožňuje obsluze vyrábět různé díly paralelně. Přetlačovací lisování se používá při tváření velkých dílů. Vzhledem k tomu, že díl není připojen k základnímu plechu, může razník zajít tak hluboko, jak jen může, aniž by to ovlivnilo další operace, a proto je vhodný pro díly vyžadující hluboké tažení. Používá se také v procesech s mezikroky, ve kterých by oddělení části na začátku procesu bylo efektivnější.
✔ Čtyřskluzové lisování, také nazývané vícesložkové lisování, berany jsou vyrovnány vodorovně a posouvají se směrem k obrobku. Jedná se o jedinečný typ lisovacího procesu, který se liší od tradičního lisovacího procesu, který vyžaduje zdvih lisu směrem dolů. Každý snímek má jeden nástroj, který může současně ohýbat, kroutit, řezat nebo tvarovat vodorovným tahem.
Jaká je výhoda postupového lisování?
Výhodou progresivního lisování je to, že umožňuje rychlou výrobu dílů se složitou geometrií a úzkými tolerancemi, vysokou opakovatelností a sníženými mzdovými náklady. Kombinuje více kroků obrábění kovů v jediném nástroji.
Jaké jsou výhody čtyřlistového ražení?
Čtyřhranné lisování kovů je unikátní technologie používaná k tvarování malých a složitých dílů využívaných velkým množstvím průmyslových odvětví a tyto lisovací díly mají vícenásobné ohyby z tenkého kousku drátu nebo pásu kovu. Čtyřskluzové lisování kovů je často preferovaným procesem, protože dokáže vytvořit extrémně přesné součásti s minimálními výrobními náklady a výhody jsou uvedeny následovně:
✔ Vysoká funkčnost, může snadno vyrábět složité lisovací díly kombinací funkcí elektrického lisu s vlastnostmi vaček a posuvníků a může vytvářet díly s více ohyby (přes 90 stupňů), závitovými otvory, zkroucenými a válcovými tvary.
✔ Flexibilita designu, místo matric používá posuvné bloky, a proto lze změny designu provést rychle s malými úpravami, zatímco procesy, jako je lisování lisováním, se obtížně přizpůsobují měnícím se požadavkům zákazníků. Lisování tlakovým lisem vyžaduje značné množství finančních prostředků a času na vytvoření zcela nové nástrojové matrice.
✔ Nákladová efektivita, může vyrábět díly bez spoléhání se na jakýkoli jiný stroj, což často eliminuje potřebu sekundární manipulace (a související náklady). Kromě toho čtyřskluzové stroje používají jednoduché a vysoce levné nástroje, obvykle za zlomek nákladů na lisovací nástroje.
Stručně řečeno, lisování Fourslide je ideální pro vytváření složitých a vícenásobných ohybů a válcových dílů. Má jedinečnou schopnost vytvářet zákruty s vysokou účinností, nižšími počátečními náklady a levným nástrojem a toto výrobní řešení produkuje méně odpadu a snižuje náklady na materiál, protože surový kovový kus lze koupit na šířku blíže k hotovému dílu.
Jaké jsou funkce různých lisovacích nástrojů?
Lisovací lisy jsou klasifikovány podle konfigurací stanice a operací, které mohou provádět, a různé lisovací lisy mají různé schopnosti a jsou shrnuty následovně:
✔ Jednoduché matrice, mohou provádět pouze jeden úkol na zdvih a běžně se používají pro výrobní procesy s několika kroky a pro zpracování obrobků o malých objemech. Může to být méně účinné, ale tyto specializované nástroje mohou provádět operace řezání nebo ohýbání přesněji.
✔ Složené matrice, proveďte více než jednu operaci řezání na zdvih, jako je současné vysekávání a propichování, které se obvykle kombinuje. Používají se k výrobě dílů s více řezy a složitým designem, které plní úkol rychleji. Nejsou však vhodné pro tvářecí operace, protože tyto procesy vyžadují větší sílu.
✔ Kombinované zápustky schopné provádět více než jednu operaci řezání a tváření jediným zdvihem. Současné řezání a tvarování (např. ořezávání a lemování) prováděné v obrobku zrychluje výrobní čas.
✔ Progresivní zápustky, určené k řezání nebo tvarování obrobku průchodem přes řadu stanic uspořádaných v zápustce podle pořadí kroků spojených s výrobou součásti. Plech je kontinuálně přiváděn do lisu na kov. Pohybuje se horizontálně na dopravním systému lisu, když je matrice otevřená, a poté se zastaví na další stanici za druhou. Vzdálenost mezi jednotlivými stanicemi kostky je navzájem rovna. Posledním krokem je obvykle vysunutí výlisku ze základního listu.
✔ Přenášecí zápustky, jsou vyrobeny ze série více zápustek, které jsou uspořádány na výrobní podlaze podle pořadí kroků spojených s výrobou dílu. Jeho provoz začíná tím, že se obrobek v první stanici oddělí od základního plechu a poté se dopravním systémem přenese do řady zápustek. Pro paralelní běh různých produktů lze použít dvě nebo více sad přenosových lisovnic. Přenášecí raznice se používají při výrobě dílů, které jsou velké a mají složité konstrukce, které vyžadují speciální raznice, aby fungovaly přesně.
Vady lisování kovů
Povrchové vady jsou dominantními vadami při lisování kovů a jsou důležitým problémem při lisování plechů, protože proces lisování ovlivňuje vzhled povrchu a tím ovlivňuje kvalitu povrchu. Během procesu vývoje produktu je proto vynaloženo velké úsilí na minimalizaci defektů a existují dva hlavní defekty, jeden se nazývá povrchové defekty, jako jsou praskliny a zužování, a druhý se nazývá defekty tváření, jako je zapadnutí, vrásek a značkovacích čar. Tyto dvě vady lze klasifikovat jako statické a dynamické vady a níže je shrnutí těchto dvou vad:
✔ Statické defekty, jako jsou povrchové otisky a odpružení, nesouvisejí s procesem, ale jsou způsobeny znečištěným čelem matrice nebo nástroje. Tyto vady se napravují jednoduše čištěním povrchu matrice nebo nástroje před lisováním.
✔ Dynamické vady jsou závislé na procesu a jsou způsobeny procesem tváření. Například, když je tvarovatelnost deformovaného plošného materiálu omezená, běžně dochází k praskání, zužování, štěpení, vrásnění, nadměrnému ztenčování/ztluštění. Vrásky bočních stěn a přírub jsou způsobeny vysokými tangenciálními tlakovými napětími v plechu. Značkovací čáry se objevují, když listový materiál podléhá vysokému tahovému namáhání, když teče přes ostré rohy nástroje. Propadnutí je běžně pozorováno tam, kde jsou oblasti s vysokou rychlostí deformace obklopeny velkými oblastmi s nízkou rychlostí deformace.
Řešení vad lisovacích dílů
Lisování plechů je velmi důležitá metoda tváření kovových plastů, která se široce používá v letectví, automobilovém průmyslu a lokomotivách, elektrických spotřebičích, balení potravin, každodenním hardwaru, stavebnictví, balení a dalších průmyslových oborech. Různé vady tváření, které se často objevují při skutečném výrobním procesu lisování, vážně ovlivňují geometrickou přesnost, mechanické vlastnosti a kvalitu povrchu lisovaných dílů. Vzhledem k tomu, že existuje mnoho procesních parametrů souvisejících s kvalitou lisování a faktory spolu souvisejí, přináší to technikům forem na místě velké potíže a výzvy při opravě a vyzkoušení formy. Zaměříme se na příčiny tří běžných vad kvality v procesu ražení: praskliny, vrásky a odskok, a představíme obecná řešení.
✔ Trhliny, známé také jako zlomenina, podle různého stupně roztržení lze roztržení rozdělit na dva typy: mikroskopické natržení a makroskopické natržení. Mikroskopické praskání označuje vytváření prasklin v plechu, které jsou obtížně viditelné pouhým okem. Přestože je hloubka trhliny velmi malá, některé materiály ve skutečnosti selhaly. Makro praskání označuje výskyt prasklin a zlomů viditelných pouhým okem v plechu. Makroskopická ruptura je obvykle způsobena nadměrným otokem v rovině tenké desky, zatímco mikroskopická ruptura může být způsobena čistým otokem nebo prostým ohnutím. V konečném důsledku jsou mikroskopické i makroskopické ruptury způsobeny místním tahovým namáháním materiálu. Mezi případy praskání obecně patří oblast s malým poloměrem v procesu hlubokého tažení, roh razníku, střed boční stěny a oblast, kde materiál vstupuje do dutiny a způsobuje zablokování toku. Vzhledem k tomu, že přetržení je způsobeno přetvořením v místní oblasti překračujícím jeho mezní hodnotu, principem pro odstranění jevu přetržení je změna rozložení normálové přítlačné síly a tečné třecí síly, aby se snížila hodnota tahového přetvoření v oblasti přetržení. Mezi metody obecně patří:
● Zvolte rozumnou velikost a tvar polotovaru, velikost a tvar polotovaru ovlivní výslednou kvalitu tváření. Například, když je čtvercová trubka natažena, čtvercový polotovar se nejprve použije k protažení. Pokud se vyskytnou trhliny, lze čtyři rohy polotovaru odříznout na vhodnou velikost.
● Přidejte pomocné procesy, za předpokladu splnění funkčních požadavků dílů, vhodné zvýšení zaoblení formy nebo snížení sklonu může snížit průtokový odpor materiálu během procesu tváření, čímž se zabrání zlomení. Proces děrování provádí řezy na příslušných částech desky, takže snadno protržitelná oblast může být doplněna materiálem z přilehlé oblasti, aby se zlepšila deformace oblasti a také se zabránilo vzniku prasknutí.
● Upravte parametry lomu nebo sílu držáku polotovaru, ačkoli použití lomu může zabránit vráskám v přírubové části, jeho vedlejším efektem je zvýšení odporu toku materiálu do matrice. Nevhodné lomové parametry proto mohou způsobit nadměrný odpor proudění, což má za následek praskliny plechu.
● Zlepšete podmínky mazání, vztah mezi kvalitou lisování a mazivem je extrémně důležitý. Špatné podmínky mazání nebo nesprávný výběr maziv mohou způsobit praskliny plechu.
✔ Vráska, typická kvalitativní vada v procesu ražení, která přímo ovlivňuje kvalitu povrchu výrobku; závažnější, někdy dojde k pomačkání a následnému vyžehlení od formy, poškození obrobku nebo dokonce poškrábání formy, což přináší extrémní výsledky s velkou ztrátou. Příčina vrásnění je opačná než příčina praskání, která je způsobena nestabilitou směru tloušťky plechu v důsledku nadměrného místního tlakového napětí. Tato forma nestability se nazývá kompresní nestabilita. Při výskytu vrásek je směr vrásek kolmý na tlakové napětí, ale nelze jednoduše uvažovat, že jakékoli vrásky jsou způsobeny tlakovým napětím. Při lisování a tváření plechu dochází k různým vráskám. Podle různých příčin je lze rozdělit na vrásky akumulace materiálu a vrásky nestability. Vrásky při nahromadění materiálu jsou způsobeny příliš velkým množstvím materiálu vstupujícím do dutiny dutiny. Vrásky jsou způsobeny nestabilitou a vrásky nestability se týkají vrásek způsobených nestabilitou přítlačné příruby se slabou vazebnou silou ve směru tloušťky plechu a nestabilitou nerovnoměrně natažené části. Přestože zvrásnění neoslabuje pevnost a tuhost součásti jako roztržení, ovlivňuje přesnost a krásu součásti. Pokud se vrásky objeví v meziprocesu, mohou také ovlivnit normální průběh dalšího procesu. Když je místní tlakové napětí materiálu příliš velké, je snadné způsobit vrásky, zvláště když je materiál vystaven tahu a tlaku. Principem eliminace vrásek je proto přesně předvídat tok materiálu a zvětšovat vrásky. Normální kontaktní síla, inženýrské postupy obecně zahrnují:
● Zvyšte sílu držáku polotovaru, může to zvýšit odpor toku materiálu do matrice a může zmírnit zvrásnění okraje příruby.
● Zvyšte počet doskoků nebo zvyšte výšku, doskoky se dělí na kulaté tyče, čtvercové tyče a táhla. Postupně se zvyšuje odpor posuvu. Jaký odraz použít, je třeba zvážit z mnoha hledisek, jako je hloubka tažení obrobku, vlastnosti materiálu a tvar produktu. Rozumné nastavení odrazů, vědecká kontrola odporu posuvu, změna stavu vnitřního napětí materiálů a úprava směru toku materiálu mohou účinně zlepšit vady vrásek.
● Upravte tvar výrobku a formy tak, aby absorboval přebytečný materiál
✔ Odpružení, také nazývané odskok při proražení, označuje jev, při kterém se tvar a velikost materiálu při zatížení mění v opačném směru, než je deformace v důsledku pružného zotavení materiálu po odstranění vnějšího zatížení během proces ražení a tváření. Odskok je nevyhnutelná vada tváření v procesu tváření plechu, zejména v procesu ohýbání. Odskok listového materiálu vážně ovlivnil tvarovou a rozměrovou přesnost tvarovaných dílů. Zejména v posledních letech, s rozšířeným používáním vysokopevnostních ocelových plátů, přitahuje fenomén odrazu stále více pozornosti. Díky vysoké meze kluzu a pevnosti v tahu má vysoce pevný listový materiál větší tuhost a tvrdost a vykazuje zjevnější jev odrazu po vyložení při pokojové teplotě. Po hloubkové analýze jevu odrazu jsme zjistili, že hlavním důvodem jevu odrazu je to, že stav deformace každé části plošného materiálu není synchronizován. Ve fázi deformace, kdy je forma vyložena, je třeba každou část materiálu elasticky obnovit, což vede k nerovnoměrnému rozložení zbytkového napětí ve směru tloušťky nebo v rovinném směru plošného materiálu a případně dochází k odskoku. Existuje mnoho ovlivňujících faktorů, které ovlivňují velikost odskoku plechu, jako jsou mechanické vlastnosti samotného materiálu, zaoblení formy a mezera mezi konkávní a konvexní formou, síla držáku polotovaru a hlavní faktory jsou uvedeny níže:
² Mechanické vlastnosti materiálu, čím menší je modul pružnosti materiálu, tím vyšší je mez průtažnosti, tím závažnější je jev zpevňování a tím větší je odraz deformace v ohybu. Odskok vysokopevnostních ocelových plechů a ocelových plechů z hliníkové slitiny je větší než u běžných ocelových plechů.
² Poloměr ohybu, označuje poměr poloměru ohybu k tloušťce materiálu při ohýbání plechu. Při zmenšení relativního poloměru ohybu se celková tangenciální deformace na vnějším povrchu ohýbaného plechu zvětší a současně se zvětší i složka plastické deformace a pružného ohybu, ale podíl elastické deformace na celkovém přetvoření se sníží, takže rebound také klesá; naopak při zvětšování relativního poloměru ohybu s rostoucím podílem elastické deformace na celkové deformaci roste i odskok.
● Mezera mezi konkávními a konvexními formami, má přímý vliv na odraz a kvalitu povrchu. Čím menší je mezera, tím menší je úhel odrazu a čím větší mezera, tím větší je úhel odrazu. Pokud je však mezera příliš malá, povrch obrobku se poškrábe nebo se tloušťka ztenčí; když je mezera menší než tloušťka materiálu, obrobek může mít negativní odskok.
● Zdvih, velikost zdvihu také ovlivňuje stav napjatosti plechu během procesu lisování a tváření. U mělkých tažených součástí je zdvih menší a vliv namáhání v ohybu je větší než u namáhání v tahu, takže tendence k odskoku je zjevnější; u hlubokotažných dílů je zdvih větší a tahové napětí během lisovacího procesu Výsledkem je, že horní a spodní povrch listového materiálu tvoří stav obousměrného roztažení, tendence k odskoku je částečně posunuta a velikost odskoku je malá.
● Síla držáku polotovaru, zvýšení síly držáku polotovaru může snížit odraz plechu, ale zvýšení síly držáku polotovaru je založeno na předpokladu, že díl nemá žádné jiné vady tváření. Sílu držáku polotovaru lze obvykle zvýšit zvýšením síly držáku polotovaru nebo nastavením odskoku.
● Koeficient tření, tření mezi povrchem zakřiveného plechu a povrchem formy může změnit stav napětí každé části zakřiveného plechu. Obecně se má za to, že tření může zvýšit tahové napětí v deformační zóně a může tvar součásti přiblížit tvaru formy, čímž se sníží odskok lisování plechu.
Co způsobuje problémy s kvalitou tváření při lisování kovů?
Existují různé běžné vady spojené s různými operacemi ražení a níže je stručný přehled různých vad operace ražení:
✔ Otřepy, vzniká působením vnější síly, plech bude řezán se zavřenou formou, aby se odstranil přebytečný materiál. Často se však na hraně materiálu nacházejí úlomky materiálu, které se stávají otřepy, ovlivňují použití produktu a dokonce poškozují pokožku lidí, což způsobuje zbytečné potíže. Obecně platí, že vzhled otřepů souvisí s přesností formy. Když je mezi horní a spodní částí formy příliš mnoho pórů, řezný materiál není dostatečně rychlý a čistý a kovové třísky se deformují a tvoří se otřepy, což má za následek snížení přesnosti formy a výskyt problémů s kvalitou. riziko. Abychom tento problém vyřešili, musíme na formě provést přesné obrábění, upravit kombinovanou mezeru všech dílů na minimum, zachovat tvrdost a přesnost formy a omezit výskyt otřepů.
✔ Nerovný povrch materiálu, deformace plechu pod tlakem je obvykle způsobena přítomností kovového odpadu nebo úlomků uvnitř formy nebo na materiálu. Před lisováním je nutné formu a pracovní stůl očistit, aby odpadní třísky nepoškodily povrch výrobku.
✔ Pravidelné ražení, je to většinou proto, že na válečcích dopravního materiálu jsou přichyceny kovové úlomky a cizí předměty a otisky se objevují v pravidelných obvodových intervalech. Když tedy válcovaný materiál běží na automatickém podavači, je třeba jej pravidelně čistit a kontrolovat.
✔ Poškození okraje materiálu, je to většinou proto, že materiál role je na okraji automatického podavače a efektivní mezera je příliš malá a dopravník způsobuje poškození během procesu dopravy, což ovlivní uzavření formy, čímž ovlivní přesnost produktu.
✔ Škrábance, je to velmi častý problém, který poškrábe povrch materiálu v důsledku přepravy a manipulace s materiálem. Během procesu přepravy a manipulace s materiálem je materiál plně chráněn, aby se zabránilo poškození formy způsobené poškrábáním materiálu, a kvalita materiálu je kontrolována před procesem lisování. Poškození formy může také způsobit škrábance na výrobku, proto je třeba formu pravidelně kontrolovat, abyste odstranili skrytá nebezpečí a formu ihned opravili.
✔ Praskání, k němu dochází, když má materiál vysokou tvrdost a špatnou plasticitu, síla držáku polotovaru formy je příliš velká, což má za následek, že materiál nelze tvarovat. Spodní materiál je popraskaný, takže tvrdost materiálu nebo sílu držáku polotovaru matrice je třeba vhodně upravit.
✔ Boční záhyby, záhyby se objevují na straně, což naznačuje, že odpovídající prostor formy je příliš velký, nebo je tloušťka materiálu zmenšená, takže materiál nemůže přilnout k formě. produkovat vrásky.
Jaké faktory je třeba vzít v úvahu při lisování plechů?
Existuje poměrně málo faktorů, které mají vliv na kvalitu lisování kovů, samotná matrice není výhradně zodpovědná za výrobu dobrých nebo špatných lisovacích dílů. Chcete-li učinit informované rozhodnutí o lisovaném dílu na základě dat, musíte zvážit všechny faktory, které tvoří systém lisování. K výrobě úspěšných lisovacích dílů je zapotřebí správná kombinace mnoha různých faktorů níže:
✔ Kostky, kostky nenesou výhradní odpovědnost za úspěch nebo neúspěch dílu, ale konečné výsledky do značné míry závisí na jejich výkonu. Zápustky musí být navrženy a vyrobeny tak, aby vydržely rázy vznikající při řezání a tváření kovů. Musí být vyrobeny z řádně tepelně zpracované nástrojové oceli, aby odolávaly opotřebení, a určité části matrice musí být vyrobeny podle přesných specifikací a tolerancí. Řezací a tvarovací sekce musí být správně vyrovnány a připevněny k lisovací patce tak, aby mohly být snadno odstraněny za účelem údržby a přesným způsobem znovu připojeny. Některé části zápustek je často nutné vysoce leštit nebo potáhnout povlaky z nástrojové oceli proti opotřebení nebo snižující tření. Zápustky často musí obsahovat kvalitní pružiny a také držáky razníků.
✔ Lis, lis musí mít přiměřenou tonáž nebo sílu, aby mohl vykonávat nezbytnou práci bez výrazného prohýbání nebo ohýbání. Plochy beranu a kolébky musí zůstat rovnoběžné během celého zdvihu lisu a rychlost beranu nesmí překročit schopnost tečení materiálu. Lis často potřebuje být co možná nejméně otřesený, zejména při vysokorychlostních lisovacích operacích. Stejně jako matrice musí být zkonstruována a vyrobena tak, aby vydržela otřesy, ke kterým dojde během operací řezání a tváření kovů. Musí mít dostatečně velké lůžko, aby se do něj vešla celá délka matrice. Beran lisu musí být přesně veden tak, aby docházelo k velmi malému pohybu beranu ze strany na stranu.
✔ Plech musí mít správnou mechanickou schopnost, aby mohl být tvarován a řezán na specifikovanou geometrii, aniž by se rozštípl nebo popraskal. Musí být dostatečně pevné, aby splňovalo požadavky na trvanlivost výrobku a zároveň vykazovalo určitou odolnost proti korozi nebo elektrické vlastnosti. Pro některé aplikace, jako je automobilový gril, musí také splňovat kosmetické požadavky. Klíčové vlastnosti materiálu, které je třeba ověřit při tváření a řezání plechu, zahrnují typ kovu, pevnost v kluzu a v tahu, tažnost, topografii a tloušťku. V mnoha případech budete také potřebovat znát hodnotu n kovu, hodnotu r a chemii.
✔ Velmi důležité je mazivo, typ maziva a způsob aplikace. Použití nesprávného maziva nebo jeho nesprávná aplikace může mít za následek předčasné opotřebení matrice, stejně jako selhání součásti, jako je štěpení nebo praskání. Obecně platí, že mazivo musí obsahovat přísady pro snížení tření, když se teplota tváření zvýší. Kovy, jako je vysokopevnostní ocel, vytvářejí při tváření větší tření, což generuje více tepla.
✔ Rovnačka svitků, materiál prochází řadou válců, které jej ohýbají v opačném směru než sada svitků, čímž je co nejrovnější a nejplochější, aby se přenosové a progresivní matrice mohly efektivně podávat. Nesprávné nastavení rovnačky může mít za následek problémy s podáváním a potíže se získáním správné geometrie produktu. Příliš mnoho vln nebo zvlnění může skončit v produktu jako nízký bod nebo kosmetická vada. Jakmile je plech zploštěn, podavač posouvá pás v přesných krocích do zápustek, přičemž udržuje správnou polohu materiálu a uchopuje a uvolňuje materiál v určených časech během zdvihu lisu – zvláště důležitá funkce při provozu progresivní matrice. Pokud je progrese nastavena nesprávně, může se progresivní proužek přilepit k horní matrici, což má za následek možné poškození matrice. Progrese a uvolnění posuvu musí být nastaveny tak, aby piloti mohli správně umístit a zaregistrovat proužek v matrici. Mechanismus podávání a uvolnění uvolní pás těsně předtím, než se piloty zapojí a pásek lokalizují.
Stručně řečeno, existuje mnoho možných důvodů, které mohou způsobit nekvalitní lisovací díly, a proto je vždy moudré zvážit všechny fáze při odstraňování problémů s lisovacím procesem.
Jaké typy lisovacích strojů se používají při lisování kovů?
Existují tři základní typy přesných lisovacích strojů na kov:
✔ Mechanický lis, dokáže zajistit nejvyšší výrobní rychlosti, speciálně pro jednoduché, mělce tvarované díly ze svitků plechu. Mechanické lisy jsou rychlé a efektivní a lze se na ně spolehnout, že produkují velkoobjemové výrobní série s konzistentními výsledky v opakovaných cyklech. Mechanické lisy využívají k přenosu a ukládání energie motor spojený s mechanismem setrvačníku. Tyto mechanické lisy lze nalézt v široké škále velikostí od 20-6 do 000 tun a obvykle se používají pro progresivní a transferové ražení. Do této kategorie spadá mnoho komponent pro automobily, zařízení a hardware.
✔ Hluboký tahový lis na kov je typ mechanického lisu s přidáním přenosového mechanismu, běžně označovaného jako přenosové lisy. Lisování transferovým lisem je efektivní výrobní proces používaný k výrobě středně až vysokoobjemových složitých součástí. Přenášecí lisy tvarují ploché kovové polotovary jejich tažením do matric pod extrémním tlakem. Kovový obrobek je přenášen řadou tažných, překreslovacích a jiných tvarovacích, řezacích nebo embosovacích stanic, aby dosáhl svého konečného tvaru. Při lisování ovládá jediný lis celou sestavu nástrojů, které se obvykle skládají ze série zápustek uspořádaných ve výrobní lince.
✔ Hydraulický lis, nemá vysoké produkční rychlosti mechanického lisu, nabízí však větší flexibilitu s proměnnou délkou zdvihu, otvorem v matrici a tlakem. Hydraulický lis je často nejvhodnější volbou při výrobě dílů s hlubokými, složitými tvary, které vyžadují velký tok materiálu a nejsou závislé na rychlosti výroby. Komponenty, jako jsou nádrže, válce a misky, jsou často vyráběny pomocí hydraulických lisů.
✔ Mechanický servolis, může poskytnout velkou část variability hydraulického lisu při výrobních rychlostech blížících se rychlosti mechanických lisů s přidáním jemnějšího ovládání zdvihu, posuvu, polohy a rychlosti smyku. Programovatelné doplňky umožňují mnoho různých kombinací, které mohou pracovat s širokou škálou matric, typů dílů a výrobních rychlostí.
✔ Obecně jsou tyto typy lisů na lisování kovů propojeny s automatickým podavačem, který vede pásy nebo plechy lisem ve formě svitku nebo polotovaru.
Jaké jsou výhody ražby transferovým lisem?
Mezi výhody transferového lisu patří:
✔ Umožňuje výrazně složitější geometrie a začleňuje do lisu sekundární řezání a embosování.
✔ Velmi efektivní díky automatizační technologii a automatické přenosové lisovací systémy umožňují kondenzovat celou lisovací operaci do jediného lisu.
✔ Zahrnuje přesné vyrovnání a snadný mechanický přenos mezi stanicemi. Použití automatizační technologie tyto požadavky dovedně splňuje a usnadňuje výrobu velkoobjemových zakázek, aniž byste se museli vzdát procesu výroby dílů nebo kvality.
Jak provést kontrolu a čištění razidel před údržbou?
V každé lisovně je důležité pravidelně čistit raznice a kontrolovat, zda v nich nejsou uvolněné hmoždinky, šrouby a pružiny Ken. Níže jsou uvedeny některé pokyny pro kontrolu matrice:
Zkontrolujte, zda nejsou uvolněné upevňovací prvky
✔ Zkontrolujte všechny šrouby a ujistěte se, že jsou utažené
✔ Podívejte se na chybějící kolíky
✔ Hledejte zlomené pružiny
✔ Zjistěte, proč jsou pružiny prasklé
✔ Vyměňte pružiny, pokud se blíží konec jejich normálního životního cyklu
✔ Zkontrolujte otěrové desky a povrchy vaček a podle potřeby je přebruste a nasaďte
✔ Namažte všechny potřebné povrchy spojovacích matric.
✔ Zkontrolujte matrici, abyste se ujistili, že jsou na svém místě všechny bezpečnostní kryty
✔ Vyčistěte všechny nečistoty, jako jsou slimáci, úlomky a nahromaděné mazivo z matric
✔ Vysušte a namažte matrici, aby nezrezla
✔ Hledejte otupené, odštípnuté nebo prasklé části matrice a podle potřeby je vyměňte
✔ Ujistěte se, že všechny střižné razníky jsou zajištěny ve svých úchytech
Výše jsou uvedeny důležité kontrolní seznamy pro udržení dobrého stavu vašich razicích nástrojů, které můžete považovat za součást údržby raznic. Nejdůležitější je, že vaši operátoři musí pochopit, že kvalita vyrobených dílů téměř výhradně závisí na dobrém stavu lisovacích nástrojů, a proto je každodenní kontrola výše uvedeného seznamu stejně důležitá jako pravidelná údržba lisovacích nástrojů.
Jak provést správnou údržbu raznic?
Chcete-li vyrobit konzistentní a vysoce kvalitní lisovací díly, musíte věnovat náležitý čas a úsilí správné údržbě lisovacích nástrojů a celý proces zahrnuje několik různých operací:
✔ Ostření, řezné části a razící hrany raznice se během normálního používání opotřebovávají, což má za následek potenciální chyby ve vyráběných dílech. Pravidelné používání brusného kotouče k ostření matric zabraňuje tomu, aby tyto podmínky ovlivnily výrobní operace. Kromě toho pečlivé postupy ostření zajišťují kvalitu zápustkových ocelí.
✔ Podložení, přidání podložek do sekcí matrice může být nezbytné, aby se zajistilo, že každá stanice matrice bude udržovat správné načasování. Při přidávání podložek musíte věnovat zvláštní pozornost následujícím podmínkám: včetně:
● Vyhněte se nesprávnému umístění podložek a použití více podložek
● Použijte správný počet podložek
● Zajištění správné vůle pro všechny upevňovací prvky
● Odstranění nečistot a otřepů ze všech podložek
✔ Pravidelné čištění a kontrola lisovacích nástrojů poskytuje profesionálům v oboru příležitost odhalit a předcházet problémům, které se mohou rozvinout v plnohodnotné výrobní problémy. Některé z věcí, které je třeba hledat, zahrnují:
● Uvolněné spojovací prvky
● Chybějící nebo poškozené součásti
● Opotřebované nebo poškozené díly nebo díly vyžadující opravu
● Nedostatečné mazání
● Nadměrné nečistoty a nánosy
● Lícování, přídavky a vůle součástí matrice
Stručně řečeno, k zaručení konzistentní kvality dodávek je třeba skutečně vynaložit úsilí na programy údržby, které využívají prediktivní systémy a preventivní údržba pomáhá vyřešit potenciální problémy dříve, než významně ovlivní výrobu. Pravidelné provádění správné údržby vás ve skutečnosti stojí minimum.
Jak vás stojí špatná údržba raznice?
Obecně platí, že čím složitější a technologicky vyspělejší je lisovací zařízení, tím více peněz musíte dát do údržby. Chcete-li si představit, jak vás stojí údržba, můžete se níže podívat na typické příklady, které se staly nejhůře spravovaným továrnám na lisovací díly:
✔ Neplánované prostoje narušují plán výroby a harmonogramy expedice a spouštějí urychlené náklady a zákaznické sankce.
✔ Špatně udržované raznice nefungují podle očekávání a mohou také vést k nehodám.
✔ Operátor někdy potřebuje zaplatit, aby sledoval několik lisovacích strojů a zastavil je v případě, že se něco pokazí.
✔ Když se lisovací nástroje porouchají a odpovídající proces se stane úzkým hrdlem. V nejhorším případě je celá továrna mimo provoz, protože kritický lisovací stroj nefunguje dobře.
Špatná údržba vás proto často bude stát více, než byste očekávali.
Jakou kapacitu mají mechanické a hydraulické lisy Fabmann?
Kapacita našeho mechanického a hydraulického lisu se pohybuje od 25 do 400 tun a naše výroba je řízena v souladu s mezinárodními průmyslovými standardy s využitím kvalitního schváleného průmyslově známého příslušenství a neustále aktualizované nové technologie. Abychom zajistili kvalitu, je náš lis na lisování kovů přísně testován na různé kvalitativní parametry našimi odbornými kontrolory kvality. Díky úsilí a obětavosti našich profesionálů spolu s důvěrou a podporou našich vážených zákazníků překonal náš lis na plechy mnoho našich konkurentů, pokud jde o kvalitu a služby. Velmi si vážíme toho, čeho jsme dnes dosáhli, a budeme i nadále tvrdě pracovat pro mnohem lepší budoucnost našeho týmu a našich klientů.
Jaké lisovací nástroje může Fabmann navrhnout?
Kromě poskytování vysoké kvality za konkurenceschopnou cenu se Fabmann věnuje vlastní konstrukci nástrojů a je nedílnou součástí lisování kovů. Návrh sady lisovacích lisovacích nástrojů a nástrojového systému je důležitý pro jeho životnost a přesnost, protože přímo pracuje na lisování dílů a ovlivňuje kvalitu tvarování dílů, a proto Fabmann nadále investuje do navrhování vlastních lisovacích lisů, jako jsou progresivní lisovací lisy, přenosové lisy, jednostupňové zápustky, vícestupňové zápustky a naše vlastní schopnost navrhovat nástroje nás činí velmi konkurenceschopnými, pokud jde o výrobu plechů a lisovacích dílů.
Proč si pro výrobu lisování kovů vybrat Fabmann?
Vzhledem k technologickému vývoji v oblasti komunikace je pro nákupčí lisovacích dílů stále populárnější zvolit si outsourcing namísto nákupu od domácích výrobců, protože vždy mohou bez větších problémů najít konkurenceschopnější dodavatele lisovacích dílů. Fabmann je specialista na lisovací díly, který může dodat kvalitu a konkurenceschopnou cenu díky následující síle:
✔ Konkurenční cena, je poháněna nízkými náklady na materiál, nízkými náklady na pracovní sílu a dobře vyvinutými logistickými systémy napříč celou Čínou.
✔ Záruka kvality, Fabmann má velmi silný technický tým složený z více než 25 zkušených výrobních, kvalitních a nástrojových inženýrů a vždy dokážeme najít nejekonomičtější řešení pro vlastní výrobu.
✔ Rychlá odezva, Fabmann má velmi oddaný prodejní tým, který pro naše klienty pracuje 24 hodin denně, což znamená, že během vývoje produktu nebo vyřizování objednávek NEBUDETE pociťovat rozdíly v časových pásmech.
✔ Možnost svařování, Fabmann vyrábí svářecí lisované díly, které mohou být eloxovány, práškově lakovány nebo pozinkovány podle vašich specifikací.
✔ Rozmanitost povrchové úpravy kovů, můžeme nabídnout širokou škálu různých povrchových úprav kovů, jako je žárové zinkování, zinkování, odstředivá galvanizace, sherardizace, práškové lakování, lakování a duplexní lakování.
✔ Montážní služba, poskytujeme také montážní službu, která může minimalizovat vaše úsilí a čas strávený koordinací s ostatními dodavateli, pokud potřebujete zakoupit kompletně hotové lisovací výrobky.
MOQ kovových lisovacích dílů
Fabmann je flexibilní s lisovacími díly a dokážeme vyrobit od několika kilogramů až po jednu standardní paletu, která váží přibližně 1,000kg až 1200 kg.
Jak Fabmann provádí kontrolu lisovacích dílů?
Zaměřujeme se na dva aspekty, pokud jde o kontrolu kvality lisovaných dílů, a níže je to, na co se zaměřujeme:
✔ Výrobní procesy, jako je kontrola vstupních surovin, kontrola zkušebního provozu a kontrola hromadné výroby
✔ Na úrovni produktu se náš inženýr kvality zaměřuje na celkové měření produktu, kritická měření, která mají přímý dopad na montáž. Kromě toho, pokud jsou díly povrchově potaženy, zkontrolujeme také tloušťku povlaku a jeho připevnění.
Bude Fabmann refundovat razicí raznice?
Ano, Fabmann vrátí náklady na lisování, pokud objem vaší objednávky dosáhne dohodnutého množství, a vrátíme vám náklady na nástroje.
Co je kód HS pro lisovací díly?
Obecný HS kód pro lisované díly je 7326909000 a HS kód pro kované lisovací díly nebo kovové díly, které vyžadují sekundární výrobu, je 7326901900.
Jaká je záruka kvality lisovaných dílů?
Fabmann poskytuje roční záruku na kvalitu, která začíná od okamžiku, kdy zboží opustí náš sklad. Ke každé dodávce dodáváme materiálový certifikát a inspekční zprávu Fabmann. Pokud potřebujete certifikát 3.1, můžeme také poskytnout.
Populární Tagy: lisovací díly, Čína, výrobci, dodavatelé, továrna, vlastní