


Výroba plechů
Výroba plechů je proces přeměny plechu na kovové konstrukce tvářením, řezáním, děrováním a montáží plechů a slouží širokým průmyslovým odvětvím, jako je letecký průmysl, automobilový průmysl, spotřební zboží, elektronika, stroje, stavebnictví a infrastruktura. Jedná se o velmi flexibilní proces, takže jej lze použít ve většině průmyslových odvětví k vytvoření všeho od komponentů až po automobilové karoserie.
| Zařízení na výrobu plechů |
Hlavní součástí práce na výrobě plechů je tváření plechů, které se skládá z děrování, ohýbání, stříhání, hlubokého tažení, vyboulení, spřádání a lisování, a toto výrobní řešení je speciálně navrženo pro ocel, hliník, nerezovou ocel. Mezi všemi řešeními tváření kovů jsou nejpoužívanější lis na lisování a CNC stroj.
Nástroje pro výrobu plechů
√CNC stroj
√Lisovací ohyb
√Mechanické lisování
√Hydraulické lisování
√Laserový řezací stroj
√Plazmové řezání
√Laserový děrovací stroj
√TIG, MIG a svařovací roboty
| Proces výroby plechů |
Proces výroby plechů se skládá ze souboru výrobních činností pro přeměnu plechu na funkční díly nebo výrobek. Obvykle má výrobní proces čtyři hlavní výrobní řešení: řezání kovů, tváření, konečná úprava a spojování. Řezání kovů má dva typy: řezání smykovou silou a řezání bez smykové síly. V oblasti výroby plechů je řezání bez smykové síly nesmírně důležité a zahrnuje řezání laserem, plazmové řezání a řezání vodním paprskem.
Výhody a nevýhody řezání bez smykové síly.
Stříhání bez smyku | Výhoda | Nevýhoda | Tolerance | Stříhání Rozmezí | Aplikace |
Laser Stříhání | 1.Vhodné pro širokou škálu materiálů 2.Gravírujte 3.Malé zbytkové otřepy 4. Malá deformace | 1.Tepelné zkreslení v malémřezná plocha 2.Vysoké náklady 3.Leaves HAZ (teplopostižená zóna) 4.Relativně vysoké náklady | 0.05 milimetr | 0,40 mm -2 mm | 1.Středně tenké plechy 2.Kovové nebo nekovové plechy 3.Méně efektivní, jak se zvyšuje tloušťka materiálu 4.Serving odvětví, která vyžadují vysokou přesnost |
Plazma Stříhání | 1.Mnohem levnější než laserové řezání 2.Vhodné pro širokou škálu kovů | 1.Zřejmý HAZ 2.Hrubý řez s velkými otřepy 3.Špatná kolmá řezná plocha 4.Vhodné pouze pro vodivý materiál | 0.5 milimetr | 0,7 mm -80 mm | 1.Středně silné kovové desky 2.Pro těžké kovové práce |
Voda Gagát Stříhání | 1.No otřep nebo struska 2.Can řezat velmi široký materiál 3.Vysoká přesnost 4.No HAZ | 1.Nelze provádět značení nebo gravírování 2.Velká šířka řezu (0,5-1 mm) 3.Méně přesné než řezání laserem 4.Higner náklady než laserové řezání | 0.2 milimetr | 10 mm -50 mm | 1.Řezná úprava stojí za dodatečné náklady 2.Serving odvětví, která vyžadují vysokou přesnost |
Řezná řešení s smykovou silou
1. Stříhání, vhodné pro velkoobjemové operace, přímé řezy pro měkčí materiály, které nevyžadují čistý povrch.
2. Děrování a záslepky, vhodné pro operace se středním až vysokým objemem, aby se vytvořily otvory stejného tvaru, a otřepy je třeba odstranit.
Tváření plechu má vytvořit téměř hotový výrobek a také dodává sestavě pevnost a tuhost. Tváření výroby se skládá hlavně z ohýbání, lisování, válcování, válcování, spřádání kovů, lemování, curlingu a kreslení. Povrchová úprava plechu je jedním z nejdůležitějších kroků k zajištění toho, aby výrobek nejen fungoval, ale pracoval co nejdéle. Spojování je téměř posledním krokem výroby plechů a zahrnuje svařování, upevňování a pájení.
| Úvahy o návrhu plechu |
√ Tloušťka stěny, plechové výrobky jsou vyrobeny z jednoho plechu, díl musí udržovat jednotnou stěnu
tloušťka v celém rozsahu.
√ tolerance mají plechové díly obvykle větší tolerance ve srovnání s díly CNC obrábění, protože
napětí v materiálu může způsobit, že se materiál roztáhne. Čím více procesů díl podstoupí, tím obtížnější je
se stává k dosažení přísných tolerancí.
√ Mez kluzu materiálu a pevnost v tahu je často spojována s efektem zpětného rázu.
√ Průměr otvoru, průměr otvoru menší než tloušťka může vést k deformaci v důsledku poškození nebo deformace způsobené
laserovým paprskem. Je možné řezat laserem otvory o průměru menším, než je tloušťka materiálu, ale zůstat
na bezpečné straně je lepší mít průměr, který je stejně velký nebo větší než tloušťka plechu.
√ otvoru by měl být nejméně 2krát větší než tloušťka plechu, a pokud jsou otvory příliš blízko u sebe, může to vést k
deformace nebo štěpení během tváření.
√ Otvory musí být nejméně 2krát větší než tloušťka plechu od začátku poloměru ohybu
√ Zvažte K-faktor, abyste se vyhnuli deformaci a roztržení
√ Udržujte poloměry vnitřního ohybu alespoň stejné jako tloušťka materiálu
√ Používejte stejné poloměry s konzistentní orientací ohybu, abyste snížili náklady
√ Přidejte odlehčení ohybu, abyste zabránili roztržení a snížili riziko zpětného rázu
√ Ujistěte se, že výška ohybu je alespoň dvojnásobkem tloušťky materiálu plus poloměru ohybu
√ Mechanický charakter, tažnost (prodloužení při přetržení, obrobitelnost, svařitelnost a pevnost v tahu)
√ Odolnost proti korozi
√ hmotnost
√ náklady
| Kontrola plechů |
Vzhledem k tomu, že většina plechových dílů (kromě dílů z nerezové oceli) potřebuje povrchovou úpravu, musí naše oddělení kvality provést pilotní kontrolu a kontrolu hromadné výroby před odesláním vyrobených dílů k povrchové úpravě. Speciálně pro všechny svařované díly, které vyžadují práškové lakování, musí naši operátoři brousit svařovací štěrbiny a strusky a naši inspektoři musí vyřešitkovové díly se svařovacími vadamiběhem procesu svařovací výroby.
Fabmann používá hlavně ohýbačku ohraňovacího lisu a hydraulický lisovací stroj s automatickým podavačem, protože jsou velmi nákladově efektivním způsobem výroby tvarovaných plechových součástí se společnými nástroji pro širokou škálu úhlů ohybu, konfigurací tvarů a typů materiálů. Fabmann je univerzální řešení pro výrobu různých plechových komponentů a vždy můžeme zvolit nejvhodnější výrobní řešení pro optimalizaci produktivity a minimalizaci výrobních nákladů pro naše klienty. Chcete-li co nejlépe využít výrobu plechů, musíte znát mechanickou vlastnost plechu.
Mechanický charakter plechového materiálu
| Kovový materiál | Prodloužení v Breatu | Obrobitelnost | Svařitelnost | Odolnost proti korozi | Pevnost |
| Hliník 5052 | 7-27% | Jarmark | Dobré | Výborný | 195-290 MPa |
| Hliník 5754 | 10-15% | Dobré | Výborný | Výborný | 160-200 MPa |
| nerezová ocel 304 | 45-60% | Výborný | Výborný | Dobré | 480-620 MPa |
| nerezová ocel 316 | 30-50% | Dobré | Výborný | Výborný | 480-620 MPa |
| Měkká ocel | 17-27% | Dobré | Výborný | Chudý | 190-440 MPa |
Díky rozsáhlé povrchové úpravě kovů fabmann, která zahrnuje práškové lakování, žárové zinkování, sherardizaci a zinkování, jsme schopni obsluhovat široká průmyslová odvětví:

1. Zkouška nárazem ocelového materiálu

2. Kontrola rovinnosti profilu
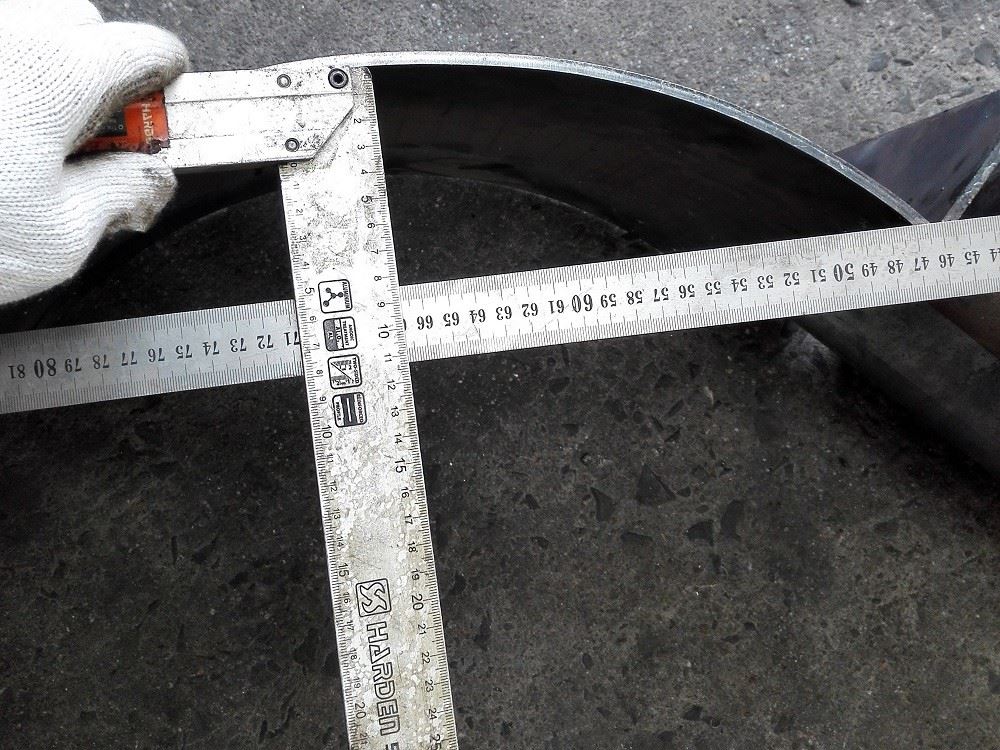
3. Stiskněte kontrolu ohybu
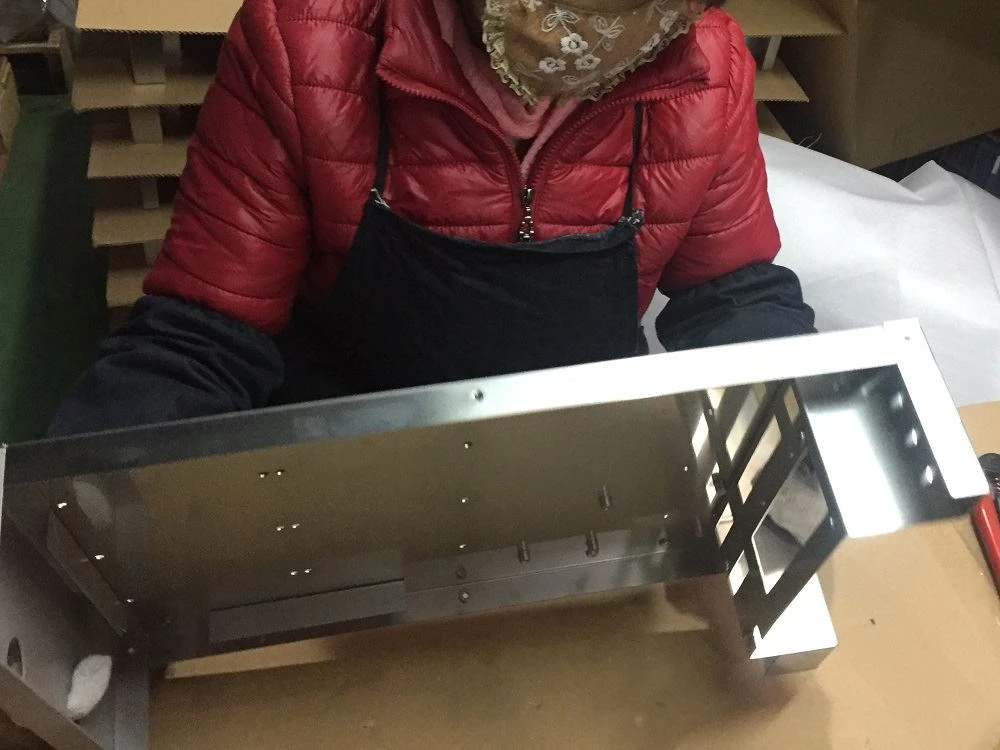
4. Vizuální kontrola
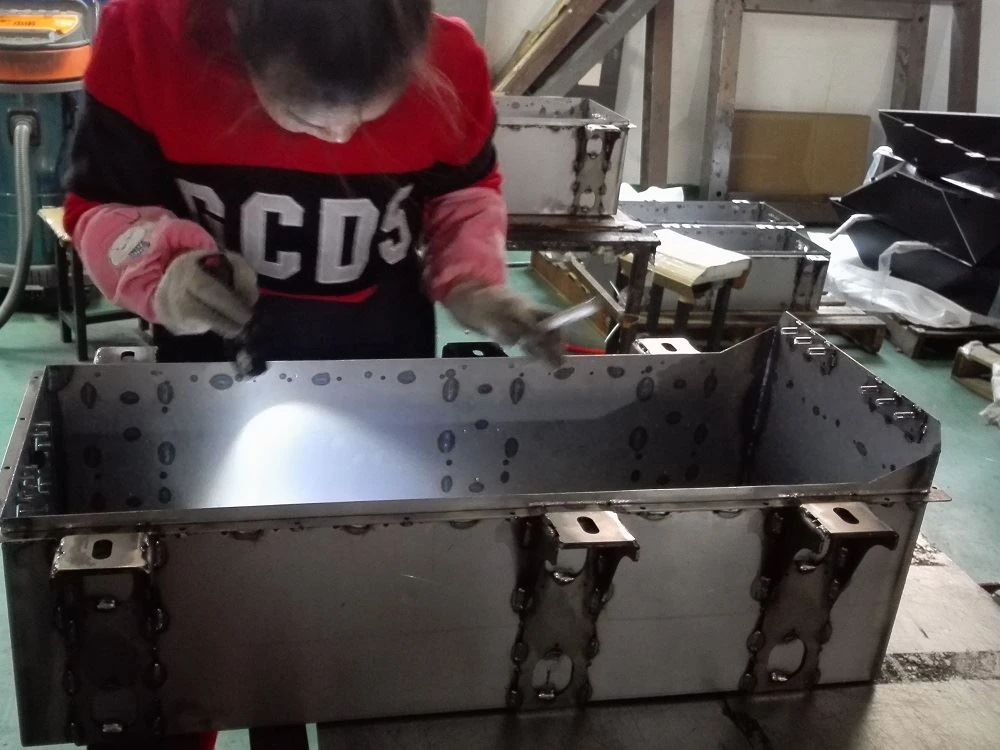
5. Kontrola svařování

6. Kontrola tloušťky práškového laku
Horké štítky: Vlastní plech, Lisování plechů, Stříhání plechů, Plechové komponenty, Plechové brzdy, Výroba plechových dílů, OEM plechové díly, Vlastní plechové díly, Zakázkové lisování plechů, OEM lisování plechů, Lisování ohýbacích dílů, Lisování a svařování dílů, Výroba plechů, Výroba plechů a svařování
- +86-21-22811110
- sales@fabmann.com
- 1st Floor, Nr.1440, Yan'An Road, Shanghai, Čína